ケンテック|「ファインコーティング」で金型の摩耗を抑える表面処理のディープテック企業

株式会社ケンテック

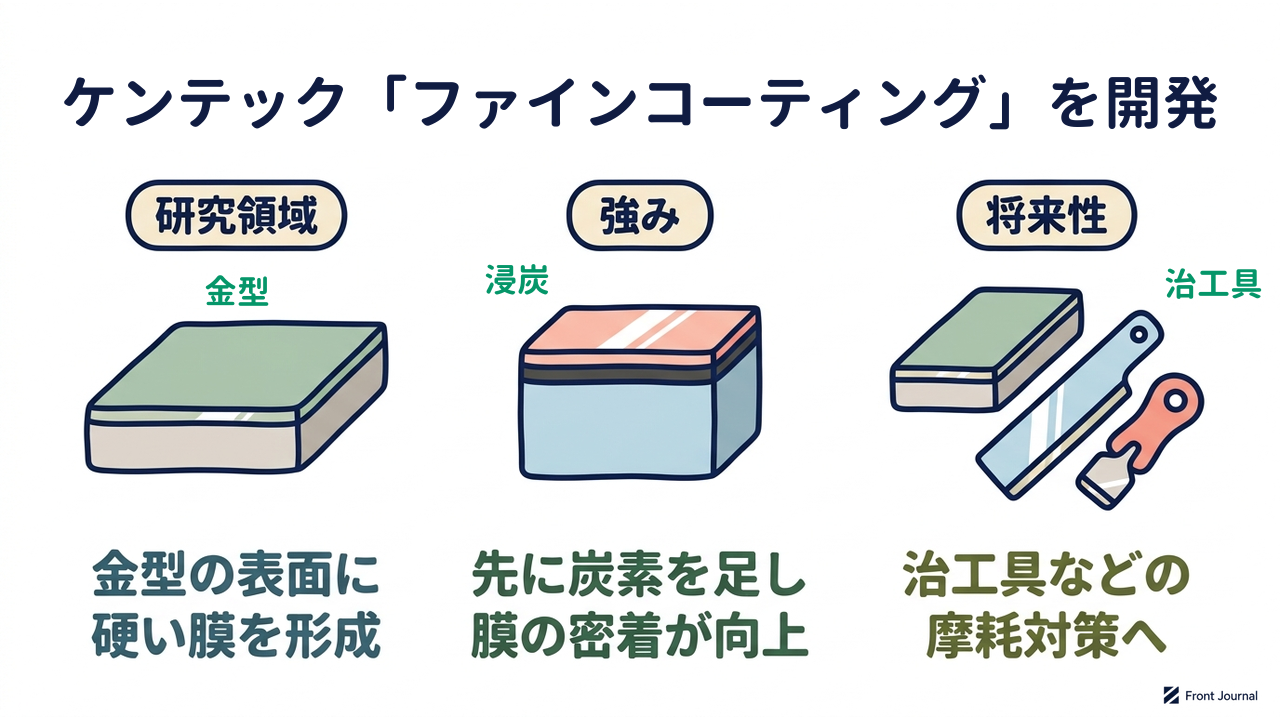
ケンテック「ファインコーティング」を開発|研究領域=金型の表面に硬い膜を形成/強み=先に炭素を足し膜の密着が向上/将来性=治工具などの摩耗対策へ

企業紹介|ケンテックとは?

金型の表面に硬い膜を形成し、摩耗を抑える表面処理として使われる「金型コーティング」。株式会社ケンテックは、その技術を展開する、材料系ディープテック企業です。溶融塩(高温で溶かした塩)に金型を浸して炭化物の膜を形成する「ファインコーティング」を開発し、プレス加工(金型で板を押して成形する加工)や鋼管の切断に使う部品の摩耗対策に取り組んでいます。

キーワード「金型コーティング」

金型コーティングは、金型の表面に硬い膜を形成し、すり減りや焼き付き(金属どうしが溶着する不具合)を抑える処理です。膜の付け方には、気体から付ける方法と、液体に浸して付ける方法があります。同社の「ファインコーティング」は、液体に浸す後者の方法で、バナジウム(金属元素)の炭化物の膜を表面に形成する処理が中心です。

市場課題|金型の表面に付けた硬い膜は、強い力がかかると剥がれやすい
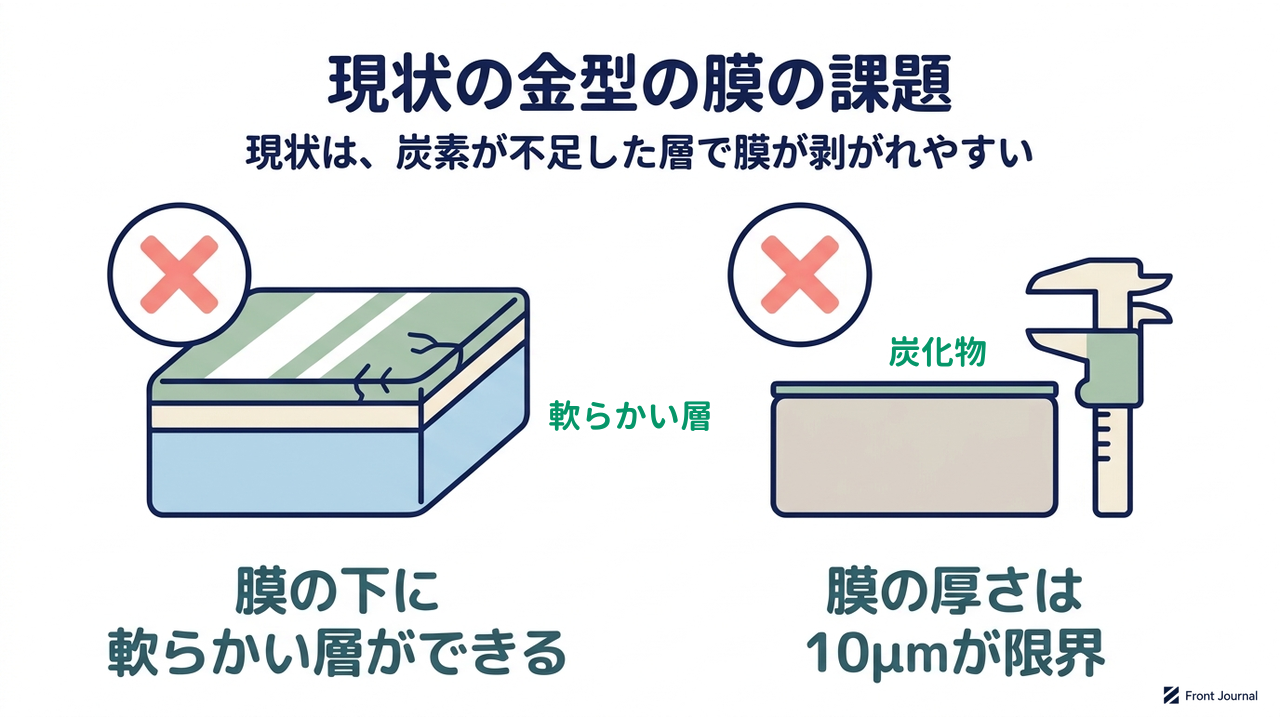
現状の金型の膜の課題|現状は、炭素が不足した層で膜が剥がれやすい|膜の下に軟らかい層ができる/膜の厚さは10μmが限界

膜の下に軟らかい層ができる

近畿経済産業局の「ものづくり要素技術PRシート」(企業の技術を紹介する資料)によると、TD処理(溶融塩に浸して炭化物の膜を形成する処理)では、膜の下に軟らかい層ができます。膜の材料になる炭素を金型の素材(母材)から取り込むため、膜との境目は母材の炭素が不足した状態です。炭素が不足した部分は軟らかく、強い力がかかると膜が剥がれる原因になります。

膜の厚さは10μmが限界

TD処理で付ける炭化バナジウムの膜は、同PRシートによると通常10μm(1マイクロメートルは1000分の1ミリ)が厚さの限界とされています。膜が薄いと、長時間の面圧(接触面にかかる圧力)がかかる部品では、膜の摩耗が進みやすい点が課題です。炭素の少ない鋼は、母材の炭素が少ないため、通常の炭素鋼並みの膜を形成しにくいとされています。

他にも、処理の熱による金型のひずみ(寸法のずれ)、複雑な形の金型への均一な処理、膜の密着の確保、といった課題があるといわれています。

FrontJournalの解説
  • 炭化物炭素と金属が結び付いた化合物。非常に硬く、金型の表面を守る膜に使われるほか、工具の刃先などにも用いられる。
ケンテックの強み|「ファインコーティング」を開発

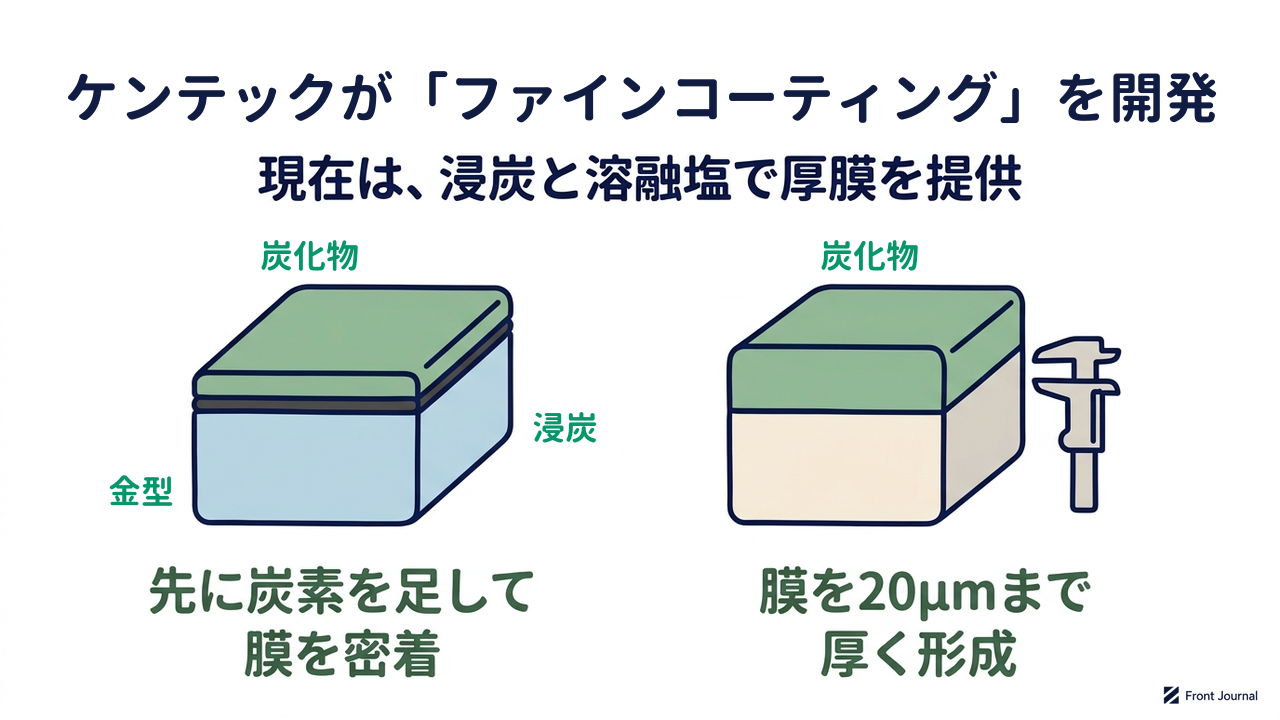
ケンテックが「ファインコーティング」を開発|現在は、浸炭と溶融塩で厚膜を提供|先に炭素を足して膜を密着/膜を20μmまで厚く形成

先に炭素を足して膜を密着

従来のTD処理は、膜の材料を母材から取り込みます。

同社の「ファインコーティングHD」(ハイブリッド拡散処理)は、膜を形成する前に浸炭を行って表面の炭素を増やし、その後に溶融塩で炭化バナジウムの膜を形成します。膜の下の母材との境目に炭素が残るため、軟らかい層の発生や強度の劣化を抑え、膜が母材に密着し、剥がれにくい点が、従来のTD処理との違いです。強い力がかかるプレス加工でも、膜が剥がれにくく、プレス金型の耐久性を高められるようになることが期待できます。

膜を20μmまで厚く形成

従来のTD処理は、膜の厚さが10μmで上限です。

浸炭で表面の炭素を増やすため、同PRシートによると、同社の処理は膜を20μmまで厚くでき、炭素の少ない鋼でも通常の炭素鋼並みの膜を形成できます。炭化バナジウムの膜の硬さは、公式サイトの記載ではHV3000以上(ビッカース硬さ、金属表面の硬さの目盛り)です。膜は金型の表面に形成され、摩耗しやすい刃先やこすれ合う面(摺動面)を守ります。厚い膜は、長時間の面圧がかかる部品の摩耗を抑える一助になると考えられます。

FrontJournalの解説
  • 浸炭鋼の表面に炭素をしみ込ませて、炭素の量を増やす処理。表面に炭素が増えると、その後に炭化物の膜を形成するとき、母材の内部から炭素を奪わずに済む。

未来|金型コーティングが金型の寿命を延ばし、部品の交換を減らす

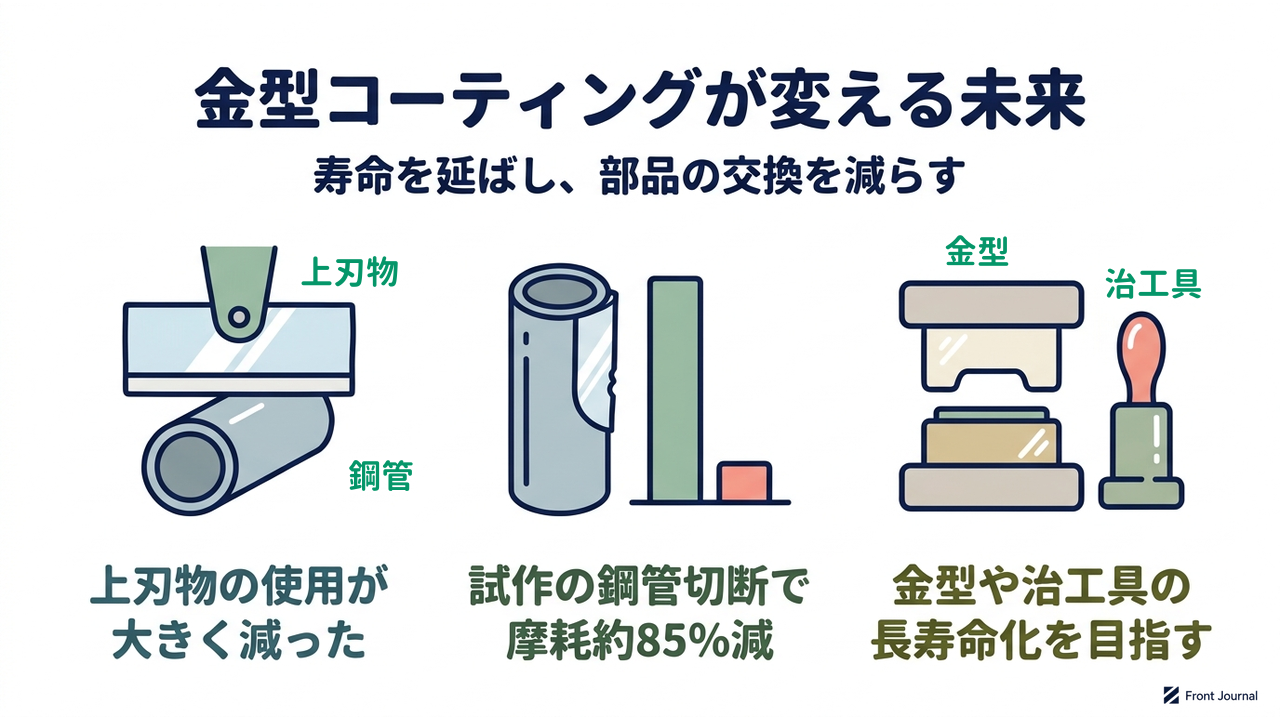
金型コーティングが変える未来|寿命を延ばし、部品の交換を減らす|上刃物の使用が大きく減った/試作の鋼管切断で摩耗約85%減/金型や治工具の長寿命化を目指す

上刃物の使用が大きく減った

公式サイトの事例では、鋼管を切るプレスカッター(鋼管を押し切る装置)の上側の刃(上刃物)に「ファインコーティング」を施すと、月間の使用枚数(刃の交換数)が15〜20枚から3〜5枚に減りました。上刃物は、切断の衝撃と走行中の鋼管との高い面圧で摩耗が激しい部品です。上刃物の使用枚数が減れば、交換にかかる手間も減ります。

試作の鋼管切断で摩耗約85%減

HDを施した試作では、鋼管を1万本切断したときの摩耗が、焼き入れ(鋼を加熱して急冷し、硬くする処理)のみの場合より約85%少なくなりました。刃物の使用寿命も、5倍以上に伸ばせたとのことです。この結果は、同PRシートに記されています。摩耗が少なければ、摩耗の激しい刃物や金型で、交換の回数を減らす手がかりになります。

金型や治工具の長寿命化を目指す

公式サイトでは、金型や治工具(加工で部品を支え、導く道具)の摩耗を抑える処理として、「ファインコーティングHD」と「ファインコーティングナノ」が紹介されています。HDは、高張力鋼板(強度の高い鋼板)のプレス加工で、膜の下からの剥がれを抑えるための処理です。「ファインコーティングナノ」は、サブミクロン(1マイクロメートル未満)の薄い膜で、超硬合金(硬い金属の粉を焼き固めた材料)製の精密な金型部品に採用されています。摩耗による部品の交換や研磨の手間を減らす、長寿命化を目指す取り組みです。

会社概要|株式会社ケンテック

1999年設立の表面処理の企業

ケンテックは、1998年にセラミックコーティングの研究開発を始め、1999年2月に有限会社として設立されました。2007年に株式会社へ組織を変更し、同じ年に東大阪工場が完成しています。事業は、真空熱処理(空気を抜いた炉で金属を加熱する処理)、無酸化処理(酸素を遮って金属の変色を防ぐ熱処理)・浸炭焼入、「ファインコーティング」等です。

研究開発と公的支援

2004年度には、中小企業ベンチャー挑戦支援事業(中小企業の新事業を支援する国の補助制度)の補助金を受けました。研究テーマは、超硬合金製マイクロ金型へのナノコーティングでした。2006年度には「金型・治工具の耐高面圧化に資する拡散・表面被覆融合処理技術の開発」で特定研究開発(国の支援事業の対象となる研究)に認定されました。2006年度からの3年間は、戦略的基盤技術高度化支援事業(中小企業の研究開発を支援する国の制度)の研究委託を受けました。

一貫製造と処理後の仕上げ

ローラーや金型部品では、材料の選定、加工、表面処理までの一貫製造が受託の範囲です。処理後の寸法調整や除膜(膜を取り除く作業)も、同社が手がけます。

会社情報

会社名株式会社ケンテック(Kentech)
設立1999年2月
事業真空熱処理、無酸化処理・浸炭焼入、「ファインコーティング」(種別:VC(炭化バナジウムの膜)・ナノ・HD)の受託加工
技術領域溶融塩による炭化物被膜の形成、真空拡散熱処理(真空の炉で金属の内部へ元素を拡散させる処理)、浸炭と溶融塩処理を組み合わせたハイブリッド拡散処理(HD)
採択中小企業ベンチャー挑戦支援事業(2004年度)。特定研究開発の認定と、戦略的基盤技術高度化支援事業の研究委託(2006年度から3年間)
URLhttps://kentech.co.jp/

編集後記|FrontJournal編集部より

金型の表面処理は完成品から見えにくい工程ですが、部品の寿命や交換の頻度を左右します。ケンテックは、膜の剥がれという課題に、先に炭素を足す手順で応える処理を開発してきた会社です。その成果は、公式サイトの事例にも示されています。

膜と素材の境目に着目する点では、樹脂やガラスに無電解めっき(金属の膜)を密着させるイオックスの取り組みにも通じます。金属材料の熱処理から評価までを全自動化した東北大学らの研究も、熱処理や表面処理の工程を改良する取り組みの一例です。いずれも、材料の表面や処理の工程を見直す取り組みです。

プレス加工や鋼管の切断など、部品の摩耗が課題になる現場で、同社の処理は検討の対象になりえます。金型の摩耗を抑える技術が、どの用途に広がるのかに注目しています。

FrontJournal編集部

出典:経済産業省 大学発ベンチャーデータベース2026

出典:「Gビズインフォ」(経済産業省)(2026年9月28日に利用)を加工して作成

本記事は、FrontJournalが公開情報をもとに独自に分析した第三者コンテンツであり、対象企業・研究機関の公式見解ではありません。

この企業の方へ

内容に誤り・更新が必要な点があれば、可能な限り速やかに修正します。お気づきの点はお問い合わせまでご連絡ください。

掲載情報の修正・写真の追加・更新はこちら

この企業について、
もっと深く知りたい方へ

パートナーシップ・お問い合わせはこちらから。